Artykuł sponsorowany
Jakie metody obróbki metali wspierają produkcję precyzyjnych części maszyn w Trójmieście
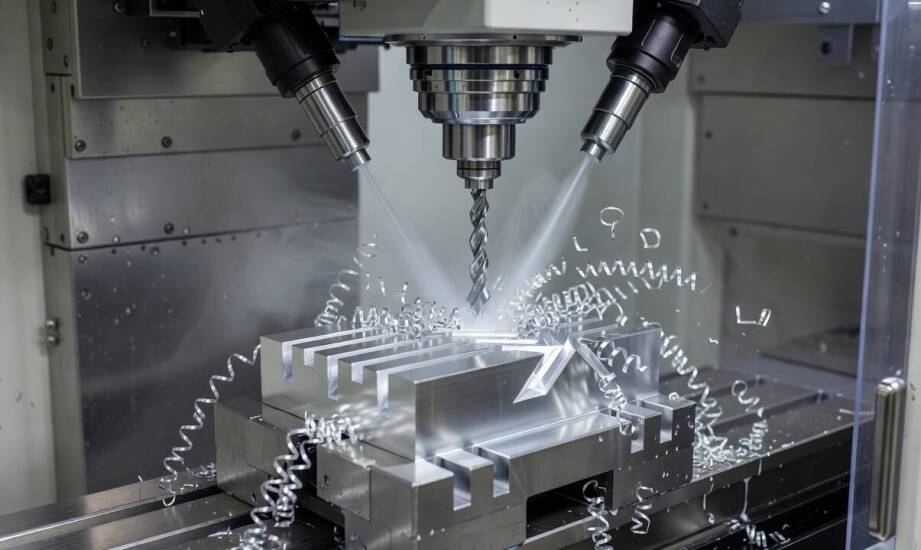
W produkcji precyzyjnych części maszyn pojedynczy detal po obróbce często decyduje o sprawności całego zespołu. Rolka posuwu lub docisk do frezarki do drewna wymaga idealnego dopasowania do mechanizmu, w którym pracuje. Każde odchylenie od wymiaru nominalnego generuje drgania, które przenoszą się na obrabiany materiał, pogarszając jakość końcowego produktu stolarskiego. Producenci z Pomorza chętnie współpracują z pobliskimi zakładami, ponieważ fizyczna bliskość podwykonawcy realizującego procesy takie jak obróbkę metali w Sopocie ułatwia testowanie pierwszych serii. Osobista weryfikacja prototypu pozwala wychwycić błędy konstrukcyjne jeszcze przed uruchomieniem produkcji seryjnej.
Wpływ geometrii i właściwości materiału na dobór technologii CNC
Kształt części określa metodę jeszcze przed napisaniem programu sterującego. Elementy osiowo-symetryczne, w tym wielkogabarytowe wały, łożyska oraz tuleje, naturalnie trafiają pod tokarkę. Detal obraca się tam wokół własnej osi ze ściśle określoną prędkością, a narzędzie skrawające porusza się względem niego liniowo. Pozwala to uzyskać wysoką współosiowość i gładkie powierzchnie cylindryczne. Detale o nieregularnej geometrii, wyposażone w głębokie kieszenie, asymetryczne wycięcia lub otwory pod różnymi kątami, wymagają zastosowania wieloosiowych frezarek. Obraca się wtedy samo narzędzie, a przedmiot pozostaje sztywno zamocowany na stole roboczym. Współczesne zaawansowane centra tokarsko-frezarskie łączą obie te operacje w jednym zamocowaniu. Takie podejście redukuje błędy bazy obróbkowej, które pojawiają się przy wielokrotnym przekładaniu elementu między maszynami.
Surowiec użyty do produkcji równie mocno determinuje przebieg samego skrawania. Stal nierdzewna, stopy aluminium i przemysłowe tworzywa sztuczne znacząco różnią się przewodnością cieplną oraz skłonnością do odkształceń. Praca z aluminium wymaga stosowania specjalnych powłok na narzędziach oraz chłodzenia zapobiegającego nalepianiu się wiórów. Optymalne odprowadzanie ciepła pozwala tu na stosunkowo agresywne parametry cięcia. Stal nierdzewna stanowi znacznie większe wyzwanie dla operatora maszyn CNC. Surowiec ten wymusza wdrożenie intensywnego chłodzenia wysokociśnieniowego z dodatkami smarnymi, ponieważ słabo rozprasza ciepło i powoduje szybkie tępienie ostrzy. Tworzywa sztuczne wykazują z kolei dużą wrażliwość na podwyższoną temperaturę. Zastosowanie niewłaściwych parametrów prowadzi do miejscowego stopienia krawędzi. Technolog stosuje do nich ostre frezy i chłodzenie sprężonym powietrzem. Ostateczne prędkości skrawania dobiera się zawsze indywidualnie do operacji, grubości wióra i użytego narzędzia, unikając przypisywania sztywnych wartości do całych grup materiałowych.
Rygorystyczne tolerancje wymiarowe i weryfikacja dokumentacji technicznej
Rozpoczęcie prac maszynowych wymaga kompletnych informacji pochodzących z rysunku technicznego. Dokumentacja konstrukcyjna dokładnie określa wymiary nominalne, wymagane pasowania zespołów ruchomych, oznaczenia specyficznych gwintów oraz ewentualne instrukcje dotyczące hartowania. Klasa dokładności wykonania zależy bezpośrednio od przeznaczenia danego komponentu. Popularny standard warsztatowy ISO 2768-mK przewiduje różne zakresy odchyłek w zależności od wielkości wymiaru bazowego, a nie jedną stałą wartość dla całego detalu. Przykładem jest tu przedział ±0,1 mm dla wymiarów o umiarkowanych gabarytach, choć krytyczne węzły maszynowe potrafią wymagać dokładności rzędu setnych części milimetra. Podobnie indywidualnie ocenia się docelową chropowatość powierzchni. Ostateczny parametr Ra wynika z rodzaju obróbki wykańczającej, kształtu zastosowanej płytki wieloostrzowej oraz dobranego posuwu.
Oparcie produkcji na lokalnym podwykonawcy ułatwia bieżący nadzór nad powtarzalnością małych i średnich serii. Zmiany nanoszone na rysunku wykonawczym można znacznie sprawniej konsultować z technologiem i wdrażać na wczesnym etapie prototypowania. W Koszwałach koło Gdańska działa przedsiębiorstwo SPOROL, które realizuje zlecenia z zakresu precyzyjnego skrawania na rynek maszynowy od 1988 roku. Firma wykonuje zaawansowane frezowanie oraz toczenie CNC. Dodatkowo produkuje dedykowane komponenty przeznaczone dla przemysłu drzewnego. Na zamówienie producentów obrabiarek stolarskich powstają tam precyzyjne rolki szlifierskie, krążki kopiujące oraz kompletne mechanizmy posuwu.
Właściwa ścieżka obróbki technologicznej zawsze wynika z połączenia geometrii części, charakterystyki fizycznej materiału oraz zakładanego rytmu produkcyjnego. Ścisła analiza tych zmiennych pozwala zaplanować proces skrawania tak, aby gotowy detal rzetelnie spełniał wszystkie wymagania nałożone przez konstruktora. Poprawne odczytanie parametrów wymiarowych zapewnia bezproblemowy montaż oraz długotrwałą, bezawaryjną pracę maszyn końcowych na halach produkcyjnych.
Kategorie artykułów
Polecane artykuły

Jak obróbka metali wpływa na wydajność urządzeń górniczych?
Obróbka metali odgrywa niezwykle istotną rolę w przemyśle górniczym, wpływając na jakość i trwałość urządzeń. Precyzyjna obróbka metali skrawaniem oraz spawanie konstrukcji stalowych przekładają się na wydajność maszyn, które muszą działać niezawodnie w trudnych warunkach eksploatacyjnych. Warto zwr
Jak zasady etyczne działania wpływają na strategię pozyskiwania klientów?
Etyczne zasady działania w branży telemarketingowej mają istotne znaczenie dla Telekadry oraz jej klientów. Przejrzystość, uczciwość i odpowiedzialność w działaniach marketingowych wpływają na postrzeganie firmy. Wprowadzenie do tematu podkreśla znaczenie tych zasad w strategii pozyskiwania klientów